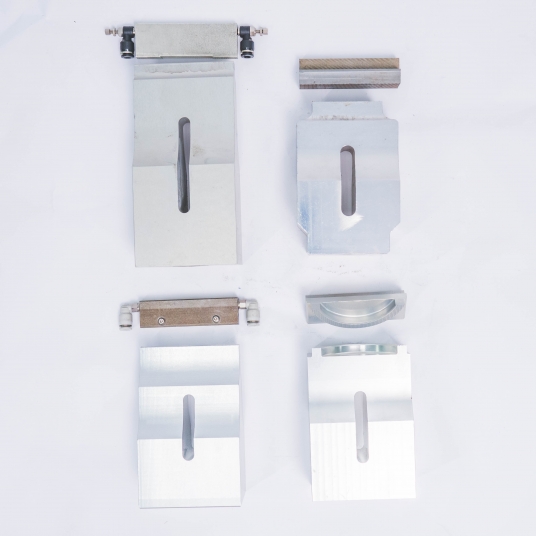
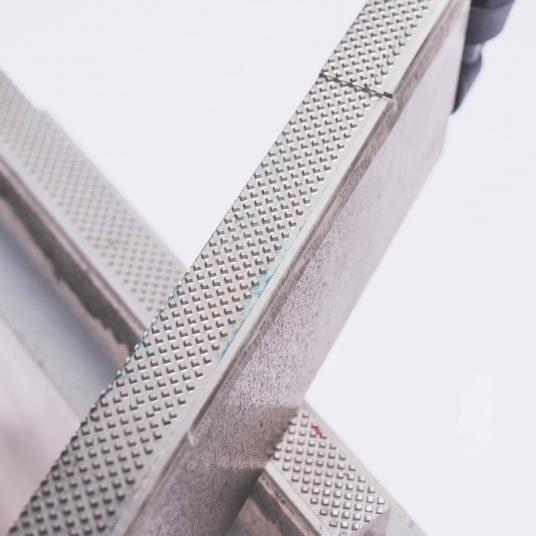
痛点:软管封尾机封合位置产生气泡,封口压合不实,成品存放一段时间后出现渗漏,产品报废,质检无法通过,批次生产风险高。 成因:①封尾加热块温度不均匀,局部温度偏低;②软管尾部残留膏体,封合时夹料;③封尾模具间隙过大,压合压力不足;④软管输送定位偏移,封合位置错位。 解决方案:停机清理封尾模具表面残留物料,检测加热块温度,更换损坏温控探头,保证加热面温度均匀。调整软管进料定位挡片,确保软管尾部送入模具位置准确。微调封尾模具间隙,提升压合压力,多次试封调试参数。生产前空机预热设备,正式生产前试封样品,检测封口密封性。每班生产完成清洁模具,定期校验温控与压力参数。痛点:软管封尾机封合位置产生气泡,封口压合不实,成品存放一段时间后出现渗漏,产品报废,质检无法通过,批次生产风险高。 成因:①封尾加热块温度不均匀,局部温度偏低;②软管尾部残留膏体,封合时夹料;③封尾模具间隙过大,压合压力不足;④软管输送定位偏移,封合位置错位。 解决方案:停机清理封尾模具表面残留物料,检测加热块温度,更换损坏温控探头,保证加热面温度均匀。调整软管进料定位挡片,确保软管尾部送入模具位置准确。微调封尾模具间隙,提升压合压力,多次试封调试参数。生产前空机预热设备,正式生产前试封样品,检测封口密封性。每班生产完成清洁模具,定期校验温控与压力参数。