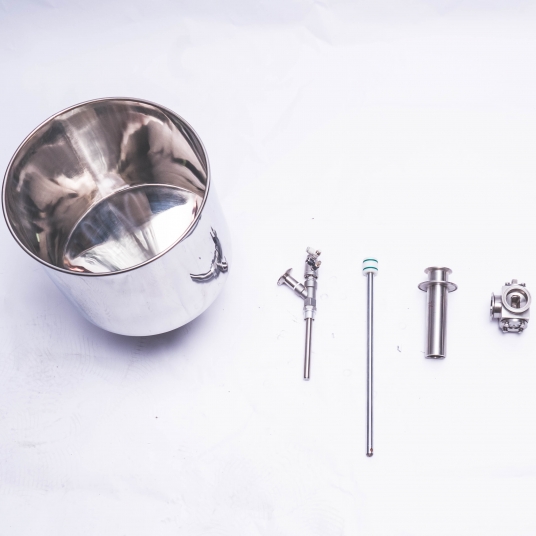
痛点:生产膏霜、酱料这类需要恒温储存的物料时,料仓夹层温度波动大,设定 60℃,实际温度在 45℃~72℃来回跳动,物料受热不均,出现结块、稠度变化,灌装出来的产品重量偏差超标,成品合格率下降。
成因:一是温度传感器探头结料、积垢,测温反馈数据失真;二是温控仪表 PID 参数未校准,加热启停逻辑不稳定;三是夹层导热介质不足,循环管路堵塞,热量循环不畅;四是加热接触器触点烧蚀,接触不良,加热时断时续。
解决方案:停机降温后取出温度探头,清理表面粘附物料与水垢,检查探头有无破损;重新校准温控仪表,调整 PID 参数,优化加热启停阈值;检查导热油 / 水循环管路,疏通管道,补充导热介质;拆解电控柜,检测加热交流接触器,触点烧蚀直接更换元器件。完成后空载升温测试,观察温度稳定度,确认温控误差在允许范围,再投入物料试产。