痛点:大健康粉剂多为益生菌、膳食粉,下料断续会造成装量忽多忽少,成品净含量不合格,直接触发质检返工;生产节拍被打乱,产能下降,粉体还容易扬尘污染无尘车间,不符合 GMP 生产规范,损耗昂贵的保健粉剂原料,增加生产成本。
成因:一是料仓内部粉体受潮结块,架桥堵料,物料无法顺利落至计量腔;二是搅拌电机转速参数设置不当,搅拌叶片磨损变形;三是下料通道残留积粉,孔径被细小颗粒部分堵塞;四是振动下料模块电压不稳,振动幅度不足;五是料位传感器故障,无法反馈料仓物料余量。
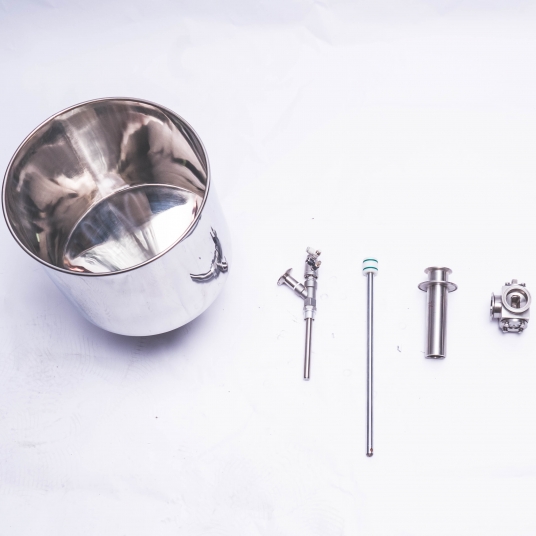
解决方案:停机后对料仓、下料通道、计量腔体做完整拆解清洁,清除结块受潮粉体,做好车间湿度管控;检查搅拌叶片磨损情况,磨损严重及时更换,调试搅拌转速匹配粉剂流动性;清理下料通道积粉,校准振动器输出参数;校验料位传感器,损坏则更换;定期执行设备保养,避免粉体长时间停留料仓。